


Trong các dây chuyền thiết bị, hệ thống phương tiện sạch và các cụm lắp ráp có dung sai kích thước chặt chẽ,ống thép không gỉ chính xác– đặc biệt là 304/304L và 316/316L – được xác định không chỉ bởi đường kính ngoài và độ dày thành mà còn bởi hình học, tiêu chuẩn vật liệu, loại bề mặt và khả năng truy xuất nguồn gốc.
Loại bề mặt (AP / BA / MP / EP), cùng với hồ sơ độ nhám và kiểm tra, xác định xem ống có phù hợp với dịch vụ công nghiệp, vệ sinh hay có độ tinh khiết-cao hay không và mức độ dễ dàng được chấp nhận của dự án.
Khung đặc điểm kỹ thuật cho ống thép không gỉ chính xác
| Kích thước | Những điểm chính | Diện mạo điển hình trong thông số kỹ thuật của dự án |
|---|---|---|
| Kích thước & Dung sai | Đường kính ngoài (OD), độ dày thành (WT), phạm vi dung sai; đường kính trong hoặc mặt cắt dòng chảy-nếu cần | Được liệt kê trong "Kích thước & Dung sai" hoặc bảng dữ liệu; ảnh hưởng trực tiếp đến khả năng tương thích của khớp nối, mối hàn-khớp và kết nối với vòi phun của thiết bị |
| Độ chính xác hình học | Độ bầu dục, độ thẳng, độ đồng tâm | Được thêm vào dưới dạng dung sai hình học; dùng để kiểm soát việc chạy ống dài, khoảng cách đỡ, căn chỉnh quỹ đạo hàn và hiện tượng mỏi của các ống có đường kính-tường nhỏ{1}}mỏng |
| Đầu ống | Làm mờ, tạo độ vuông góc và vuông góc, dạng vát, chuẩn bị góc xiên khi cần thiết | Được xác định trong "Kết thúc / Chuẩn bị kết thúc"; giảm bớt-việc mài và làm lại tại chỗ, cải thiện hiệu quả lắp ráp và độ tin cậy bịt kín |
| Tiêu chuẩn | ASTM A269 / A270 / A213 / A249 / A554 và cấp độ sửa đổi | Được liệt kê trong "Tiêu chuẩn/Quy tắc & Tiêu chuẩn áp dụng"; sửa phạm vi thuộc tính cơ học, mục kiểm tra và nội dung tài liệu |
| Lớp | 304/304L, 316/316L, 321/347, 2205 và các loại thép không gỉ khác | Được liệt kê trong "Vật liệu"; được lựa chọn dựa trên môi trường, nhiệt độ, phương pháp làm sạch và tuổi thọ thiết kế. Ống thép không gỉ chính xác 304 và ống thép không gỉ chính xác 316L là phổ biến nhất trong các hệ thống sạch và có độ tinh khiết cao- |
| Tuyến đường sản xuất | Độ chính xác liền mạch; hàn + gia công nguội | Được liệt kê trong "Quy trình sản xuất" hoặc các yêu cầu bổ sung; xác định các tuyến sản xuất có thể chấp nhận được và ý nghĩa của chúng đối với dung sai, điều kiện bề mặt và tính linh hoạt khi giao hàng |
| Truy xuất nguồn gốc & chất lượng | Số nhiệt, số đúc, lô sản xuất, lô xử lý bề mặt, biên bản kiểm tra | Được triển khai thông qua việc đánh dấu ống, nhãn, EN 10204 3.1/3.2 MTC và báo cáo kiểm tra; hình thành chuỗi truy xuất nguồn gốc cần thiết cho việc chấp nhận và đánh giá sau này |
Khi các kích thước này được xác định, loại bề mặt (AP / BA / MP / EP) và các giá trị độ nhám liên quan sẽ chi phối các yêu cầu về khả năng tương thích, khả năng làm sạch và tài liệu của phương tiện.
Các loại bề mặt cho ống thép không gỉ chính xác: AP / BA / MP / EP

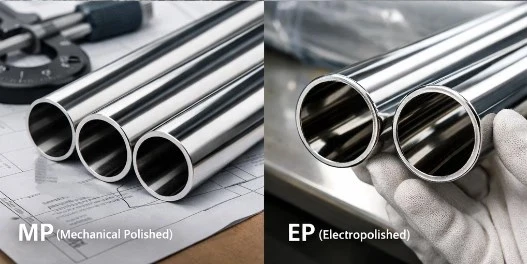
Trong thực hành kỹ thuật, bốn loại bề mặt phân phối thường được sử dụng cho ống thép không gỉ chính xác:
- AP– Ủ & ngâm
- cử nhân- Được ủ sáng
- nghị sĩ– Đánh bóng cơ khí
- EP– Đánh bóng bằng điện
Thông số kỹ thuật và đơn đặt hàng thường kết hợp những điều này như sau:
Lớp bề mặt + phạm vi (ID / OD / ID+OD) + giá trị Ra nội bộ mục tiêu.
1. AP – Ủ & ngâm
AP tập trung vào việc loại bỏ cặn và vết nhiệt hàn để có được bề mặt đế sạch, có thể hàn và chống ăn mòn-. Sử dụng điển hình:
- Dây chuyền công nghiệp tổng hợp
- Dây chuyền thiết bị và điều khiển
- Tiêu đề tiện ích và một số dịch vụ trao đổi nhiệt-
Đối với ống thép không gỉ chính xác 304 và 316, bề mặt AP được sử dụng rộng rãi cho nước công nghiệp, hơi nước, khí nén, khí trơ và nhiều dịch vụ hóa học tiêu chuẩn.
Đặc điểm bề mặt
- Lớp sơn mờ hoặc xỉn màu đồng nhất, không có cặn nặng hoặc sắc thái nhiệt rõ rệt.
- Độ nhám bên trong ở mức trung bình, phù hợp với hầu hết các phương tiện công nghiệp và phương pháp làm sạch tiêu chuẩn.
- Trong trường hợp việc giảm áp suất hoặc kiểm soát cặn là quan trọng hơn, có thể thêm phạm vi Ra bên trong lên trên AP để xác định rõ hơn bề mặt.
2. BA – Được ủ sáng
Bề mặt BA thu được thông qua quá trình ủ sáng trong môi trường bảo vệ và nhấn mạnh bề mặt ống sạch, sáng và không có cặn. Sử dụng điển hình:
- Dây chuyền xử lý có yêu cầu về độ sạch cơ bản và trực quan
- Đường ống nối thiết bị và khu vực nhìn thấy được trong nhà máy
- Bề mặt nền cho MP hoặc EP sau này khi cần kiểm soát độ nhám chặt chẽ hơn
Trong các ống thép không gỉ 304/304L và 316/316L chính xác, BA thường được sử dụng trong thực phẩm, chăm sóc cá nhân và một số ứng dụng xử lý nước nhất định.
Đặc điểm bề mặt
- Bề mặt sáng bóng bằng kim loại đồng nhất với tỷ lệ hạn chế; màu đường hàn gần với vật liệu gốc.
- Với bầu không khí ổn định và kiểm soát nhiệt độ, bề mặt bên trong và bên ngoài có rất ít hiện tượng oxy hóa.
- Trong cùng dung sai kích thước, BA thuận lợi để đạt được hình thức cuối cùng và độ nhám đồng nhất sau MP hoặc EP.
3. MP – Đánh bóng cơ khí
MP làm giảm độ nhám bằng cách mài và đánh bóng cơ học đồng thời kiểm soát hình thức trực quan. Sử dụng điển hình:
- Đường ống vệ sinh trong nhà máy thực phẩm, đồ uống, dược phẩm
- Hệ thống có kiểm soát dư lượng xác định và chu trình CIP/SIP
- Các khu vực đường ống và thiết bị lộ thiên cần có sự hoàn thiện nhất quán
Đối với ống thép không gỉ có độ chính xác 316L, bề mặt bên trong MP kết hợp với giới hạn Ra phù hợp là cấu hình điển hình cho các dịch vụ vệ sinh và truyền thông có giá trị-cao.
Đặc điểm bề mặt và độ nhám
- Bề mặt có thể được định cấu hình ở dạng mịn-mặt đất, chải hoặc gương-, cân bằng giữa khả năng làm sạch và hình thức.
- Mục tiêu độ nhám bên trong điển hình cho ống chính xác:
Chất đánh bóng cơ khí công nghiệp: Ra bên trong ≈ 0,6–0,8 µm
Chất đánh bóng cơ học vệ sinh: Ra bên trong ≈ 0,4–0,6 µm
Các giá trị này thay đổi theo tiêu chuẩn, thông lệ ngành và năng lực của nhà máy và thường được viết là "Bề mặt bên trong MP, Ra Nhỏ hơn hoặc bằng X µm" với phương pháp đo và vị trí xác định.
Đánh bóng cơ học chắc chắn sẽ loại bỏ một số vật liệu. Đối với các ống có thành-mỏng và các ống có dung sai{2} khít, OD, WT và độ bầu dục cần phải được lên kế hoạch trước để các ống có độ chính xác thành phẩm vẫn nằm trong dung sai được chỉ định.
4. EP – Đánh bóng bằng điện
EP sử dụng phương pháp hòa tan điện hóa của các đỉnh-vi mô để tạo ra bề mặt bên trong mịn hơn, đặc hơn, cải thiện khả năng làm sạch và kiểm soát cặn. Sử dụng điển hình:
- Hệ thống nước-có độ tinh khiết cao và siêu{1}}tinh khiết
- Đường ống hóa chất bán dẫn và điện tử{0}}
- Đường ống-dược phẩm và quy trình sinh học cao cấp
- Các dòng có giới hạn nghiêm ngặt về hạt, chất chiết xuất và kết quả xác nhận làm sạch
Trong các hệ thống có độ tinh khiết cao, ống thép không gỉ chính xác 316L EP là sự kết hợp tiêu chuẩn: loại này hỗ trợ khả năng chống ăn mòn và làm sạch hóa học, trong khi bề mặt bên trong EP hỗ trợ các mục tiêu làm sạch nghiêm ngặt.
Đặc điểm bề mặt và độ nhám
- Bề mặt bên trong trở nên mịn màng hơn ở quy mô{0}}vi mô, với ít điểm đọng và lỗ-vi mô hơn.
- Các mục tiêu độ nhám bên trong điển hình:
Độ tinh khiết cao/EP vệ sinh: Ra bên trong ≈ 0,3–0,4 µm
Độ sạch cao hơn (ví dụ UHP): Ra bên trong giảm xuống ≈ 0,25 µm hoặc thấp hơn, tùy thuộc vào khả năng xử lý và yêu cầu tiêu chuẩn
EP thường được định nghĩa cùng với việc làm sạch, sấy khô, đóng gói sạch sẽ và tài liệu; nó là một phần của kế hoạch kiểm soát độ sạch-cao hoàn chỉnh chứ không chỉ là lớp hoàn thiện mang tính thẩm mỹ.
Kịch bản ứng dụng và lựa chọn điển hình
1. AP – Hệ thống thiết bị và công nghiệp thông thường
Phương tiện truyền thông: nước công nghiệp, hơi nước, khí trơ, hóa chất tiêu chuẩn
Hệ thống: tiện ích, đường dây xung dụng cụ, đường ống tín hiệu điều khiển
Đặc trưng: tập trung vào khả năng chống ăn mòn và khả năng hàn; không có giới hạn cực đoan về dư lượng nội bộ.
Octal Pipe cung cấp các ống thép không gỉ chính xác 304 và 316 bên trong AP cho nhiều mạch tiện ích và thiết bị đo đạc, kết hợp tẩy rửa / thụ động tiêu chuẩn hóa với kiểm tra kích thước để đáp ứng hầu hết các điều kiện vận hành công nghiệp.
2. BA – Quy trình sạch và bề ngoài-Các đường nhạy cảm
Phương tiện truyền thông: xử lý nước, một số thực phẩm/phương tiện chăm sóc cá nhân, khí trơ hoặc khí bảo vệ
Hệ thống: kết nối thiết bị, đường ống trượt, đường ống nhìn thấy được chạy quanh máy móc và mô-đun
Đặc trưng: bề ngoài sạch hơn và đồng đều hơn AP, giảm sự biến đổi màu sắc và khuyết tật bề mặt, đồng thời duy trì khoảng trống để đánh bóng hoặc đánh bóng bằng điện sau này nếu cần.
Trong việc cung cấp Ống Octal, ống chính xác BA 304L và 316L thường được chọn cho các đường ống kết nối thiết bị và đường ống sạch của nhà máy, nơi độ sạch bề mặt, hình thức bên ngoài và tính linh hoạt sửa đổi trong tương lai đều có liên quan.
3. MP – Hệ thống vệ sinh và-dễ-làm sạch
Phương tiện truyền thông: sản phẩm thực phẩm và đồ uống, chất lỏng chế biến dược phẩm, hóa chất tinh khiết có giá trị cao-
Hệ thống: đường ống hợp vệ sinh, vòng CIP / SIP, dây chuyền sản xuất có chu kỳ vệ sinh thường xuyên
Đặc trưng: giới hạn Ra bên trong được xác định, giảm khả năng lưu giữ cặn và chuyển tiếp mối hàn mượt mà hơn để hỗ trợ làm sạch và xác nhận.
Đối với ống thép không gỉ vệ sinh chính xác 316L, Octal Pipe thường kết hợp các bề mặt bên trong MP với các tiêu chuẩn vệ sinh có liên quan như ASTM A270 và cung cấp kết quả thử nghiệm Ra cũng như hồ sơ xử lý bề mặt để hỗ trợ xác nhận của khách hàng trong các dự án dược phẩm và thực phẩm.
4. EP – Hệ thống-độ tinh khiết cao và độ sạch cao-
Phương tiện truyền thông: nước-có độ tinh khiết cao và nước-siêu tinh khiết, hóa chất-điện tử, sinh học, khí-có độ tinh khiết cao
Hệ thống: dây chuyền xử lý chất bán dẫn, phân phối hóa chất-cấp điện tử, nền tảng xử lý sinh học và dược phẩm-cao cấp
Đặc trưng: giới hạn nghiêm ngặt về các hạt, chất có thể chiết xuất và tạp chất sinh học; thường là sự kết hợp "MP + EP" với tài liệu về độ sạch và Ra chặt chẽ.
Trong các dự án-có độ tinh khiết cao và UHP, Octal Pipe thường cung cấp các ống EP chính xác ở loại 316L với chuỗi quy trình ủ sáng, đánh bóng sơ bộ cơ học-và đánh bóng bằng điện, được hỗ trợ bởi các báo cáo Ra cấp lô-và hồ sơ làm sạch để đáp ứng các yêu cầu của khách hàng về chất bán dẫn và xử lý sinh học.


Truy xuất nguồn gốc và kiểm soát chất lượng – Từ nguyên liệu thô đến ống thành phẩm
| Sân khấu | Điểm kiểm soát chính | Kiểm tra/Hồ sơ điển hình | Vai trò trong Dự án |
|---|---|---|---|
| Nguyên liệu thô (phôi / rỗng / cuộn / thanh) | Xác nhận cấp (304/304L, 316/316L, v.v.); thành phần hóa học; kiểm soát độ sạch và bao gồm | Số nhiệt; EN 10204 3.1/3.2 MTC; báo cáo phân tích hóa học | Đảm bảo rằng các ống thép không gỉ 304 và 316 chính xác đáp ứng các yêu cầu về tiêu chuẩn cơ bản và ăn mòn từ nguồn và cung cấp điểm khởi đầu cho việc truy xuất nguồn gốc |
| Tạo hình & Hàn / Xuyên & Gia công nóng | Quy trình hàn (đối với ống hàn); các thông số làm việc xuyên suốt và nóng bỏng (đối với liền mạch); mối hàn liên tục | Xử lý hồ sơ; NDT trực tuyến hoặc hàng loạt (dòng điện xoáy, thông lượng rò rỉ, v.v.) | Kiểm soát tính nhất quán giữa đường hàn và kim loại gốc, giảm nguy cơ khuyết tật thành và khuyết tật hàn |
| Gia công nguội & xử lý nhiệt | Đường chuyền-vẽ nguội / đường lăn{1}}lạnh; nhiệt độ/thời gian ủ dung dịch; làm thẳng | Kết quả kiểm tra kích thước; kiểm tra độ cứng; kiểm tra cấu trúc vi mô / ăn mòn giữa các hạt khi cần thiết | Cân bằng độ bền, độ dẻo và ứng suất dư để các ống chính xác đáp ứng đồng thời các yêu cầu cơ học và dung sai |
| Xử lý bề mặt (AP/BA/MP/EP) | Ngâm / thụ động; bầu không khí bảo vệ ủ sáng; thông số đánh bóng; thông số đánh bóng điện | Hồ sơ lô xử lý bề mặt; Báo cáo thử nghiệm Ra (đối với MP/EP); hồ sơ kiểm tra trực quan | Giữ bề mặt bên trong và bên ngoài của ống thép không gỉ 304 và 316 chính xác trong phạm vi cấp độ và phạm vi độ nhám được chỉ định, hỗ trợ khả năng tương thích của vật liệu và hoạt động làm sạch |
| Kích thước, Hình học & NDT | OD/WT/chiều dài; hình bầu dục / độ thẳng; độ đồng tâm; kiểm tra áp lực khi cần thiết | Báo cáo kiểm tra kích thước; hồ sơ sai lệch hình học; báo cáo thử nghiệm thủy tĩnh/khí nén; báo cáo rò rỉ dòng điện/dòng xoáy- | Xác nhận rằng các ống thép không gỉ có độ chính xác tuân thủ các giới hạn hình học, áp suất và khuyết tật, tạo cơ sở cho việc lắp đặt và vận hành an toàn |
| Đóng gói & Đánh dấu | Ống mực-đánh dấu bằng tia/đóng dấu; chống-bụi, chống-độ ẩm, chống-trầy xước | Đánh dấu kích thước, cấp, tiêu chuẩn, nhiệt/mẻ; đặc điểm kỹ thuật đóng gói | Giữ danh tính rõ ràng thông qua việc lưu trữ và vận chuyển để các địa điểm có thể phân bổ các ống theo kích cỡ, cấp độ và lô mà không làm mất khả năng truy xuất nguồn gốc |
| Tài liệu & Sổ dữ liệu (MDR/QA Dossier) | Hợp nhất tập tin và liên kết dự án; ánh xạ hàng loạt | MTC; báo cáo kiểm tra kích thước và hình học; xử lý bề mặt và hồ sơ Ra; Báo cáo thử nghiệm áp suất và NDT; mô tả bao bì và đánh dấu | Tạo thành một kho lưu trữ chất lượng hoàn chỉnh từ nguyên liệu thô đến ống chính xác thành phẩm, hỗ trợ EPC, chủ sở hữu và bên thứ ba-chấp nhận cũng như các đợt kiểm tra sau này. Octal Pipe thường cung cấp những thứ này dưới dạng sách dữ liệu có cấu trúc cho các dự án kỹ thuật |
Những cách điển hình để xác định yêu cầu bề mặt
Trong thông số kỹ thuật và tài liệu mua hàng, phần bề mặt dành cho ống thép không gỉ có độ chính xác cao/{0}}có độ chính xác cao thường kết hợp:
- Lớp bề mặt– AP, BA, MP hoặc EP
- Phạm vi– nội bộ (ID), bên ngoài (OD) hoặc ID+OD
- Độ nhám bên trong– Giới hạn Ra và đơn vị (µm/µin), bao gồm tần suất lấy mẫu hoặc yêu cầu báo cáo lô
- Mô tả ngoại hình– chẳng hạn như chải, đánh bóng gương hoặc mờ để phân biệt các loại kết cấu
- Tài liệu và kiểm tra– hồ sơ xử lý bề mặt, báo cáo thử nghiệm Ra, hồ sơ làm sạch/thụ động và các yêu cầu về đóng gói và đánh dấu
Khi chúng được kết hợp với tiêu chuẩn ASTM thích hợp (ví dụ A269, A270) và lựa chọn cấp độ (chẳng hạn như 304L hoặc 316L), các ống thép không gỉ chính xác có thể được chỉ định theo cách có thể sản xuất, kiểm tra và truy nguyên. Octal Pipe cấu hình quá trình sản xuất và kiểm soát chất lượng tuân theo logic này, sao cho các ống thép không gỉ 304 và 316 chính xác không chỉ phù hợp với các điều kiện dịch vụ mà còn dễ dàng được chấp nhận và quản lý trong suốt vòng đời dự án.
Câu hỏi thường gặp
Q1: Điều gì thúc đẩy sự lựa chọn giữa AP, BA, MP và EP cho ống thép không gỉ có độ chính xác cao?
A1: Các yếu tố thúc đẩy chính là đặc tính trung bình, phương pháp làm sạch, mức độ sạch mục tiêu và ngân sách. Các hệ thống thiết bị và công nghiệp thông thường thường sử dụng AP; các dòng có yêu cầu về ngoại hình và độ sạch cơ bản thường sử dụng BA; hệ thống vệ sinh và thường xuyên được làm sạch thích MP; Hệ thống-độ tinh khiết cao và UHP thường yêu cầu EP có Ra nội bộ được xác định và tài liệu. 304L và 316L là phổ biến nhất trong hai loại sau.
Q2: Cả MP và EP đều giảm độ nhám. Sự khác biệt chính trong thực tế là gì?
A2:MP sử dụng mài và đánh bóng cơ học, tập trung vào độ nhám và bề ngoài vĩ mô. EP là chất điện hóa và hoạt động ở quy mô{1} vi mô, cải thiện khả năng làm sạch, kiểm soát cặn và độ ổn định hóa học. Các hệ thống-cao cấp thường kết hợp chúng: MP để loại bỏ các khiếm khuyết-vĩ mô, sau đó là EP để tinh chỉnh bề mặt bên trong, đặc biệt là trên các ống có độ chính xác 316L trong các ứng dụng xử lý sinh học và độ tinh khiết cao.
Q3: Việc xử lý bề mặt có ảnh hưởng đến dung sai kích thước và độ chính xác hình học không?
A3: Đúng. Cả đánh bóng cơ học và đánh bóng điện đều loại bỏ vật liệu. Đối với các ống có thành-tường mỏng hoặc ống có dung sai{3}} chật, phải đưa ra dung sai cho phép ở giai đoạn thiết kế và được kiểm soát trong quá trình sản xuất để các ống thép không gỉ có độ chính xác thành phẩm vẫn nằm trong giới hạn OD, WT và hình học được chỉ định.
Q4: Có đủ để nêu rõ "được đánh bóng bằng điện bên trong" trong thông số kỹ thuật không?
A4: Bình thường thì không. Tốt hơn là nên xác định loại EP, phạm vi (ID hoặc ID+OD), mục tiêu Ra bên trong, phương pháp đo và các hồ sơ cần thiết (xử lý, kết quả Ra, làm sạch). Điều này giúp cho việc sản xuất, kiểm tra và nghiệm thu luôn phù hợp với trạng thái giao hàng thực tế.
Q5: Tại sao khả năng truy xuất nguồn gốc lại quan trọng đối với các dự án ống thép không gỉ 304/316 chính xác?
A5: Khả năng truy xuất nguồn gốc (số nhiệt, lô sản xuất, lô xử lý bề mặt, hồ sơ kiểm tra) cho phép mối tương quan nhanh chóng giữa-các vấn đề trong dịch vụ và điều kiện vật liệu hoặc quy trình cụ thể, đồng thời hỗ trợ kiểm tra và đánh giá thiết kế sau này. Trong các dự án kỹ thuật, Octal Pipe thường liên kết các dữ liệu này với MTC 304/304L và 316/316L, báo cáo Ra và bản ghi kiểm tra áp suất/NDT trong một sổ dữ liệu, tạo thành một dấu vết chất lượng hoàn chỉnh từ nguyên liệu thô đến ống chính xác thành phẩm.
Chứng chỉ

Giấy chứng nhận CE

Chứng chỉ ISO 9001

Chứng chỉ API Q1

Giấy chứng nhận ABS

Chứng chỉ AP-5L

Chứng chỉ API-5CT


